发布需求
一键发布材料需求,依托强大算法与海量数据,精准对接适配资源。
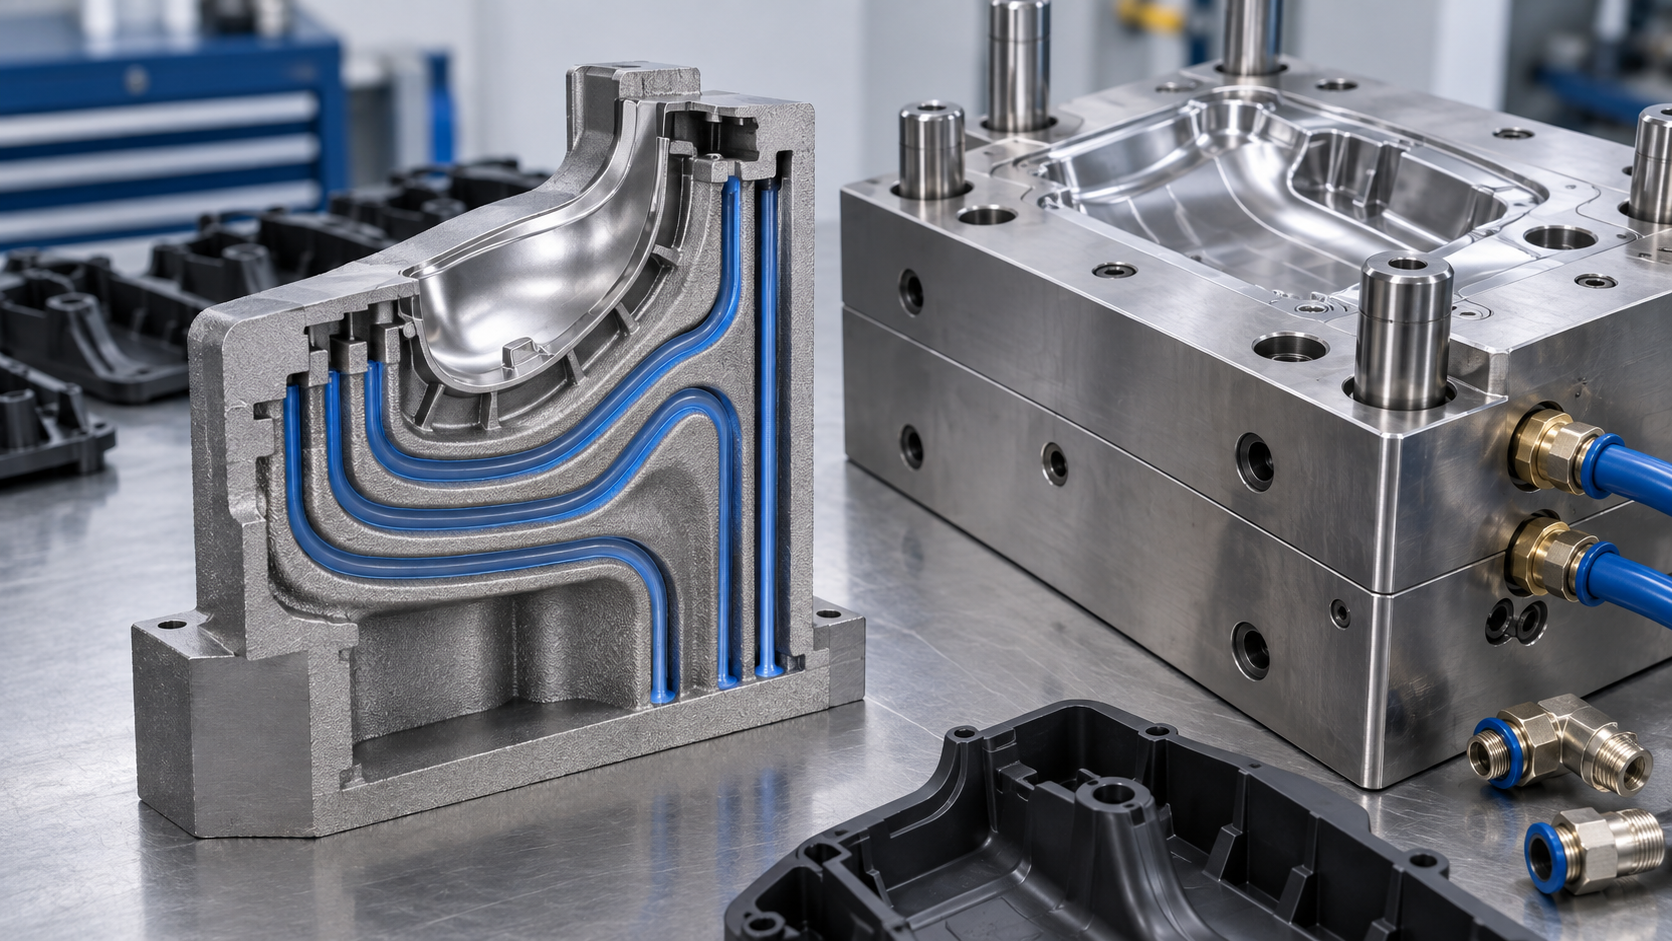
金属增材制造正在让注塑模具随形冷却通道更快落地。通过把冷却通道布置得更贴近塑件表面,注塑企业可减少热点、翘曲和缩水,并在部分项目中实现显著周期缩短。
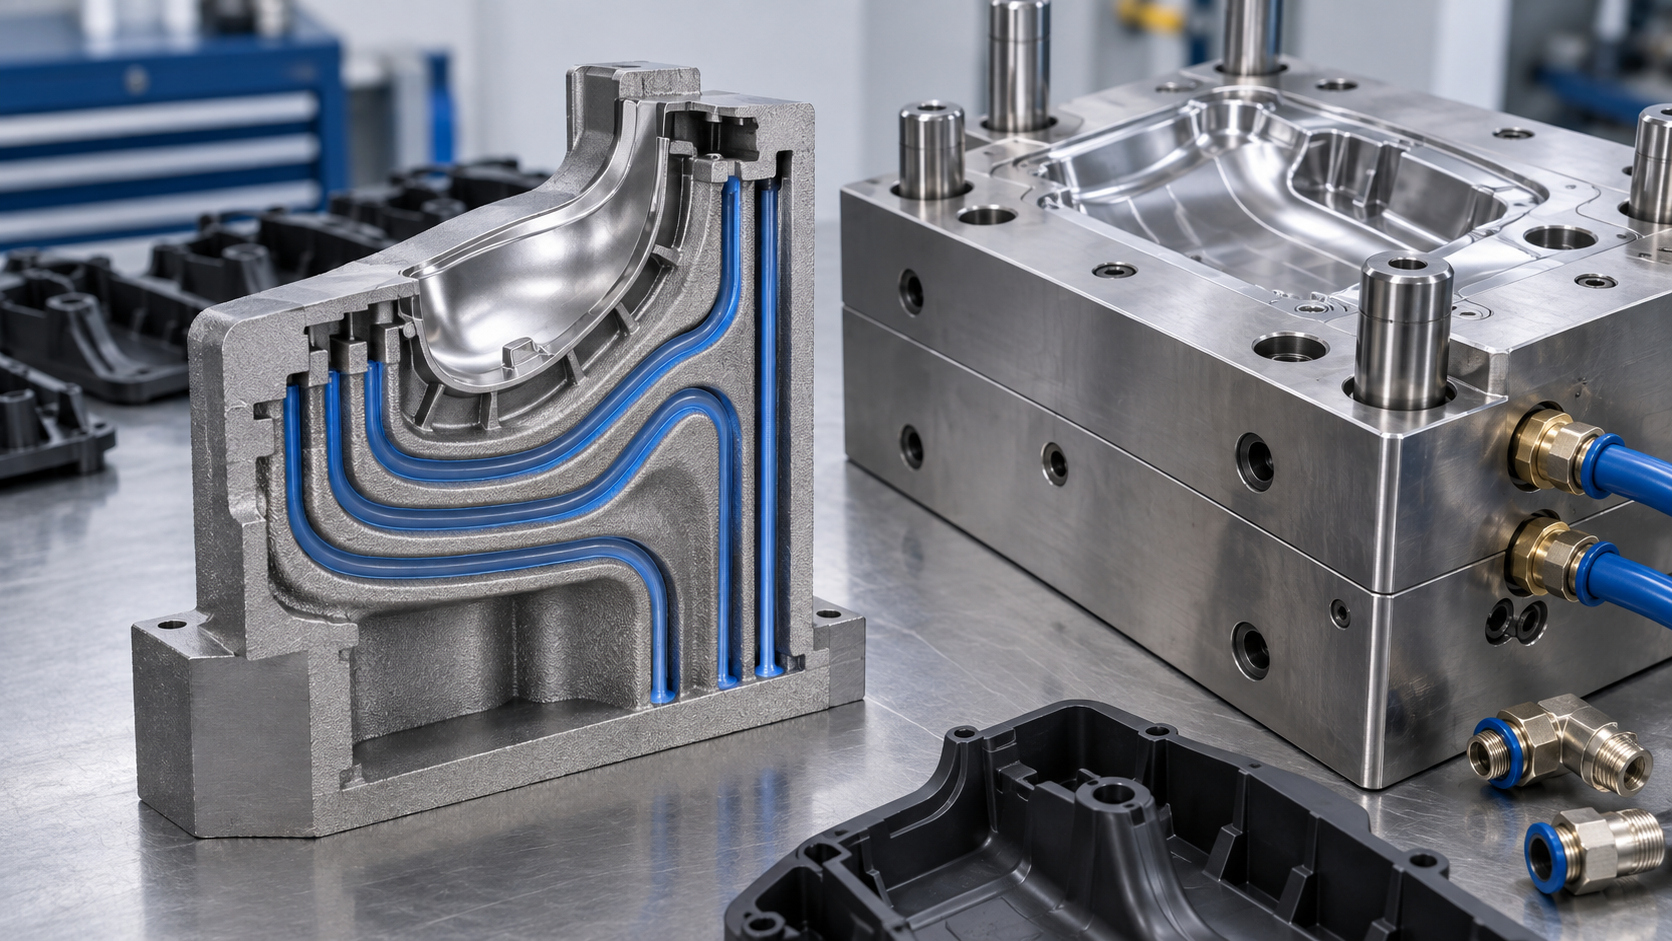
随形冷却通道并不是新概念,早在 20 世纪 90 年代中期便已出现。但当时受材料孔隙率、打印精度和后处理能力限制,实际效果有限。近十年来,金属增材制造设备、材料和使用经验不断成熟,复杂塑件模具中的随形冷却重新成为注塑效率提升工具。
这类通道可沿塑件几何形状布置,让冷却距离更均匀,减少传统直孔冷却难以覆盖的热点,从而降低翘曲、缩水和废品率。
Mantle 采用专有金属膏逐层沉积,再结合 CNC 加工和烧结获得最终模具几何。该路线围绕金属膏、打印机和烧结炉成套开发,目标是在模具所需的致密度和精度下打印冷却镶件。
Mantle 表示,该工艺在部分注塑项目中可帮助客户节省最高约 50% 的周期时间。其操作门槛也相对较低,不需要洁净室或复杂防护装备。由于通道以空心形式打印,后续不需要清除粉末残留。
在模具设计环节,冷却通道仍由工具设计人员在 CAD 中建模,Mantle 软件负责导入后完成 CAD/CAM 刀路处理,并把冷却通道整合到打印流程中。通道截面方面,水滴形、屋脊形或菱形通常更容易获得干净内表面;圆形通道也可打印,但内部表面可能略粗糙,反而会带来更高湍流。
在一个电动车电池线束部件项目中,Mantle 技术被用于制造冷却通道镶件。项目伙伴将增材制造镶件装入传统机加工模架,形成 12 × 12 英寸桥接生产模具,用于带深窄筋位的小型线束组件。
Mantle 技术可实现 1-3 μm Ra 的表面粗糙度,以及约 ±0.001 英寸/英寸的零件公差。对于几何一致性较高的项目,客户还可通过收缩率和缩放参数优化获得更紧公差。
3D Systems 的 Direct Metal 3D Printing(DMP)平台提供另一条路线:以高质量金属粉末和低氧环境控制生产复杂随形冷却镶件。其软件方案可把通道保持在距离塑件表面相对一致的位置,让冷却更加均匀。
这类镶件通常需要 1-3 天打印,再用 1-2 天完成后处理。常用材料包括马氏体时效钢和不锈钢,也可扩展到铝、Inconel 和钛等金属。
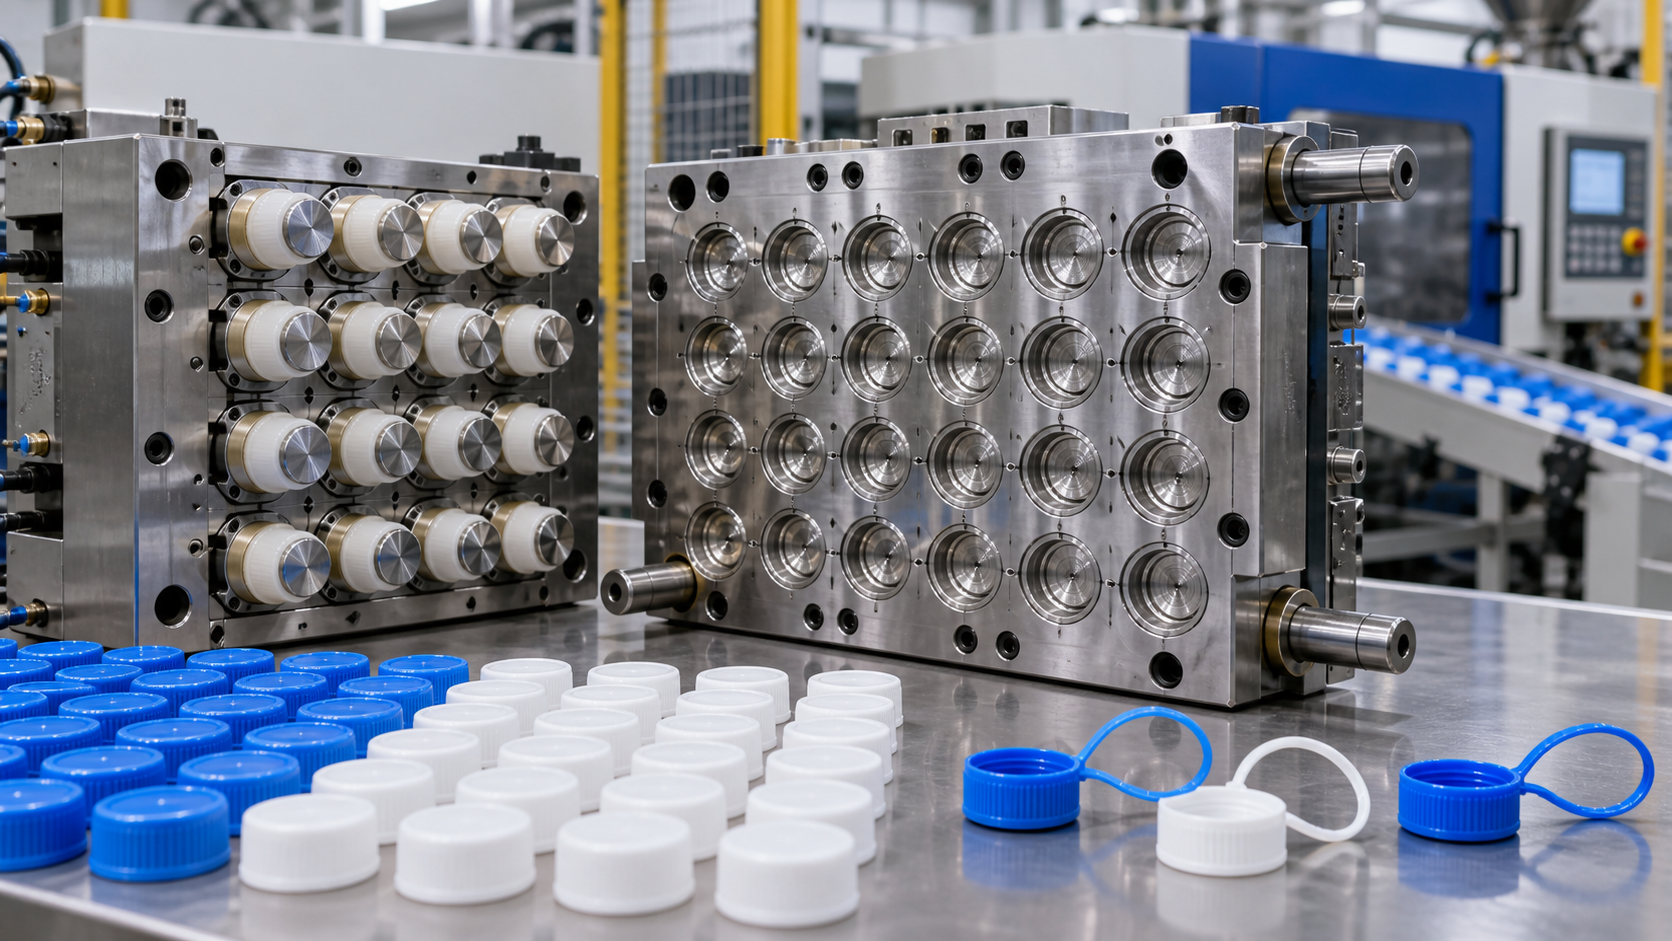
已有客户在生产中获得明显收益:
随着金属打印和模具设计软件继续成熟,随形冷却有望在汽车、消费品、电子和医疗器械注塑中进一步扩展。

 塑库专家服务
 新品选材
3000+ 合作案例
缺陷解决
专业团队1V1跟进
 热门文章