发布需求
一键发布材料需求,依托强大算法与海量数据,精准对接适配资源。
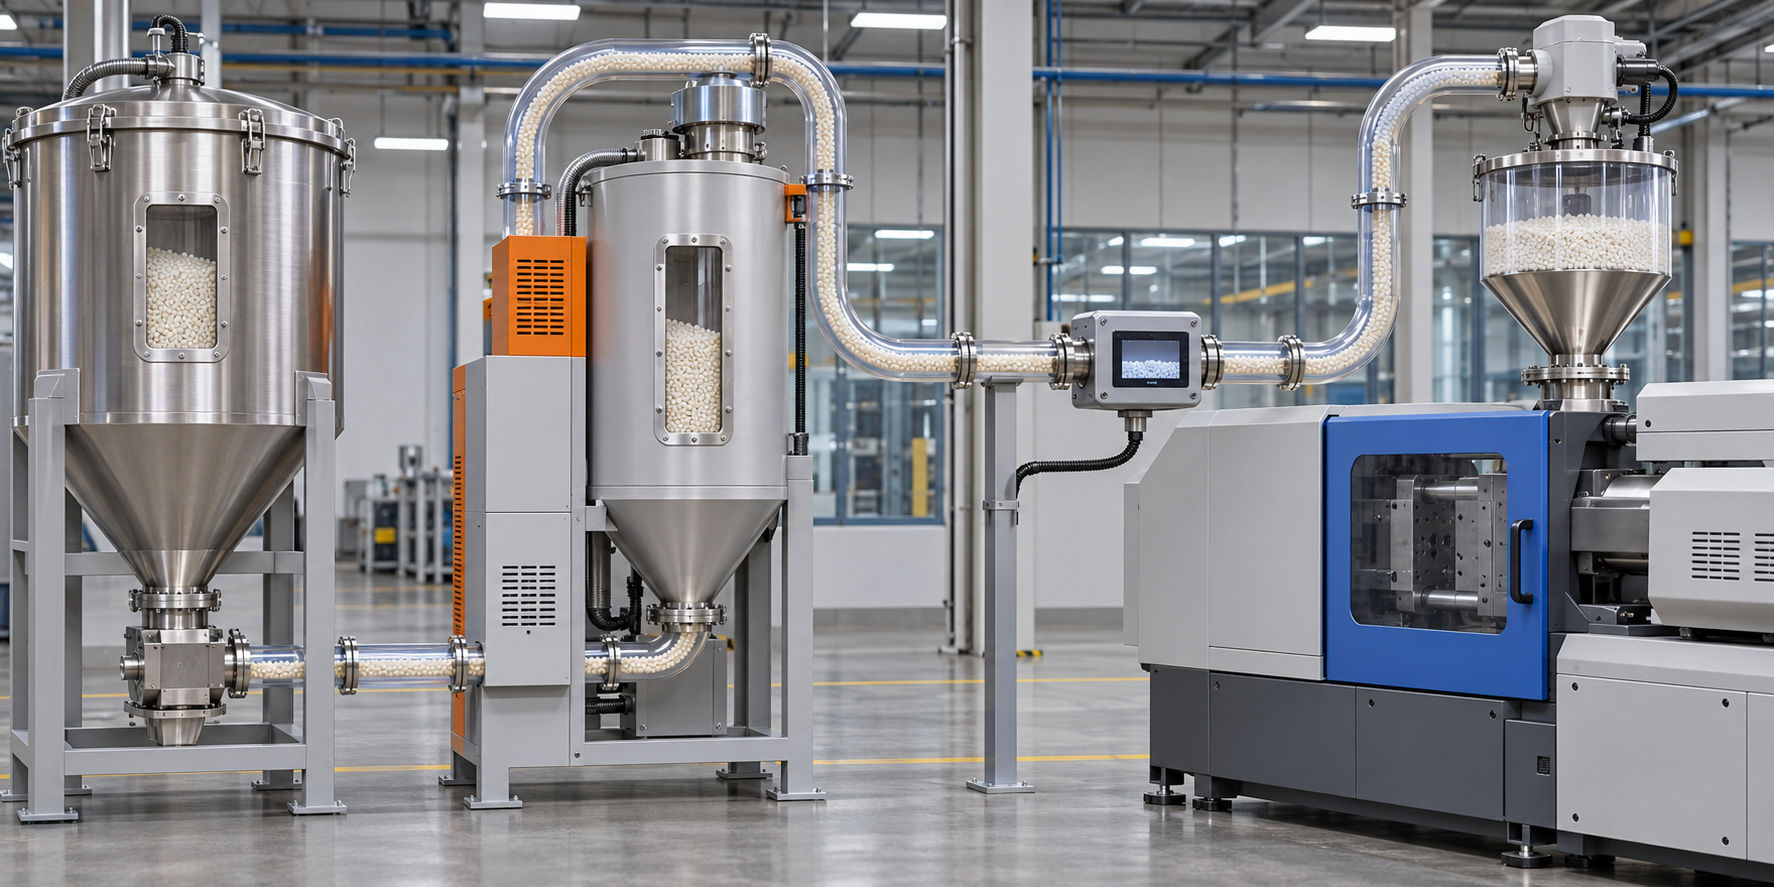
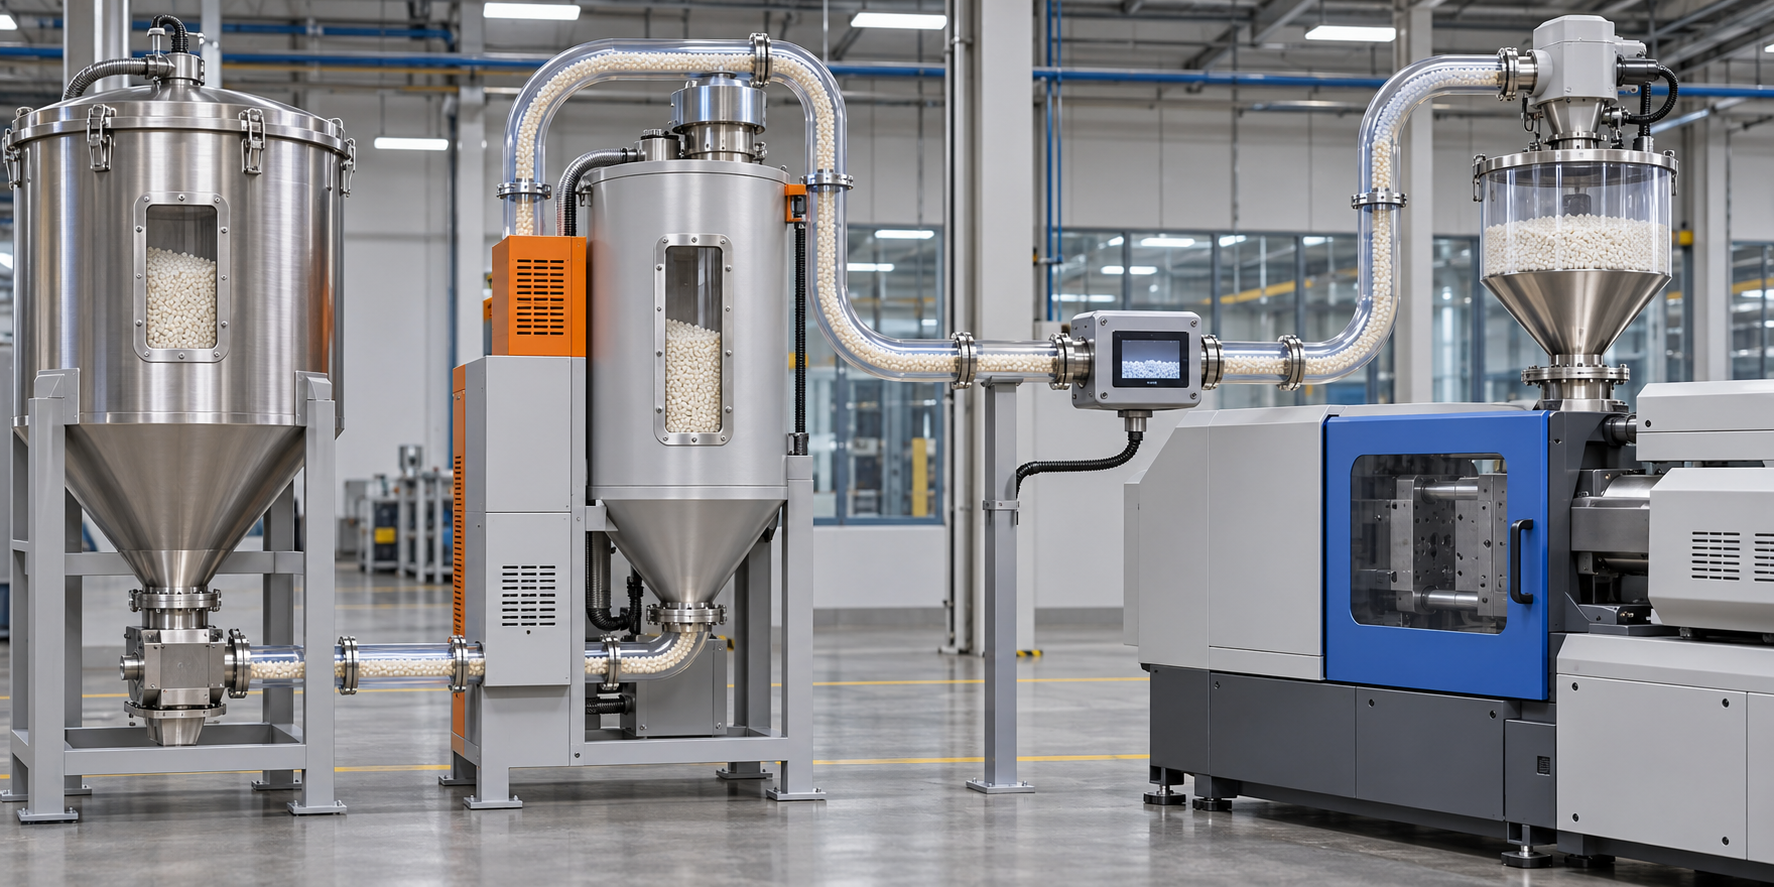
越来越多加工企业开始把水分管理从“设好干燥机参数”扩展到收料、储存、干燥、输送和机边等待全过程,以减少报废、降低能耗并保护工程塑料的力学性能。
PA、PET、PBT、PC 和 TPU 等吸湿性工程塑料会从环境中吸水。在熔融温度下,水分可能触发水解,造成聚合物链断裂、分子量下降,并在成型前削弱材料。
注塑中可能出现银纹、气泡、空洞、表面不良、翘曲和尺寸波动;更危险的是零件外观合格但冲击强度、拉伸强度下降,服役时提前失效。挤出和改性过程还可能出现黏度波动、膜泡、粗糙、透明度下降或尺寸变化。
目标并非把水分降到越低越好。过度干燥会浪费能源、占用设备能力,并使树脂与助剂承受不必要的热历史。正确做法是维持材料供应商针对具体工艺给出的推荐窗口。
水分可能在多个环节进入:
因此,应在来料、干燥机出口和尽可能接近加工点的位置检测,并规定生产暂停后料斗中的已干燥材料可停留多久、何时必须复测。
失重法、卡尔费休滴定和台式水分分析仍是参考方法,但只能反映一个时间点。短暂干燥异常、再生料中的局部湿料或停机期间吸湿,可能在两次取样之间通过生产线。
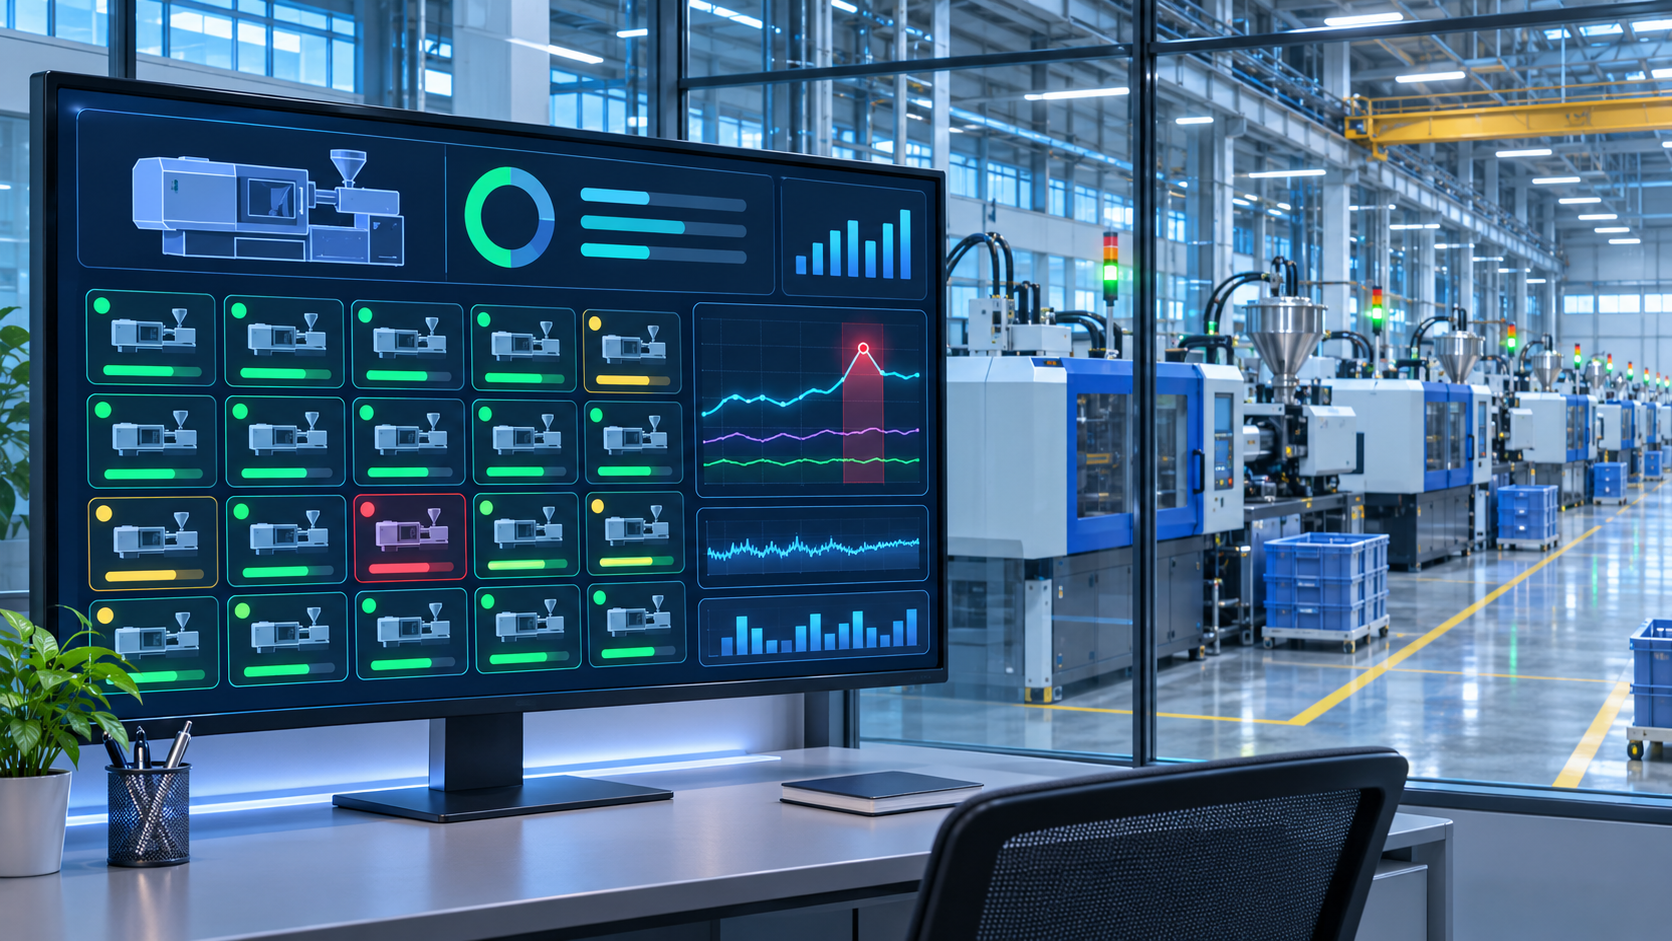
在线近红外传感器可连续读取移动物料,显示水分何时开始变化、持续多久以及是否恢复。传感器应围绕待排查的变异源布置:来料点识别批次差异,干燥机后确认干燥效果,机边点判断输送和等待过程是否再吸湿。
干燥机后水分持续上升,应检查温度、风量、干燥剂和停留时间;干燥机出口正常而机边偏高,则优先检查输送空气、泄漏和料斗暴露。来料波动则可触发批次隔离、调整干燥程序或向供应商反馈。
再生和再加工材料的历史更不稳定,颗粒尺寸、污染、储运暴露和初始水分均可能改变。连续趋势数据可帮助企业区分材料变化与设备问题,并在切换原生料和再生料时保持更稳定的工艺窗口。

 塑库专家服务
 新品选材
3000+ 合作案例
缺陷解决
专业团队1V1跟进
 热门文章